为什么软管天天用高温水冲洗,细菌数量还是超标?
有个场景,做过食品厂 QA 的人大概都不陌生。
周一早上开例会,微生物报告往桌上一摊,菌落总数又在临界线上蹦。车间主任脸色不太好看,翻出清洗记录跟你对,昨天热水冲洗的温度、时间、浓度全在标准里,CIP 程序完整跑了一轮,挑不出任何毛病。
那问题出在哪。
大概率不在清洗那一步,在管道内壁上。管子里有个东西,热水对它办法不多。
一、热水能烫死的,只是浮在水里的那批
但细菌一旦在管壁上待住,行为就变了。它们会分泌多糖、蛋白质和 DNA,把自己裹进去,在管壁上黏出一层膜,这就是生物膜(Biofilm)。
这层膜的物理性质很像一块吸饱水的海绵。海绵导热差,膜越厚,最外层和最深层之间的温差越大。热水从管里流过的时候,热量大部分消耗在膜的表层,外层那批细菌确实死了,深处的细菌却处在保护状态。等热量真正传进去的时候,冲洗已经结束了。
管道一冷下来,残留的养分还在。乳糖、蛋白、糖浆里的糖分,都是现成的口粮,深层幸存下来的细菌开始繁殖。
于是就出现了那个很熟悉的规律。清洗刚做完取样,合格。第二天开机第一批料,又超了。
二、细菌要长起来,得先有地方停住
生物膜长在表面上。它需要一个能抓住的东西,而这个表面,通常就是你的软管内壁和接头。
内壁的粗糙度,肉眼看不出来
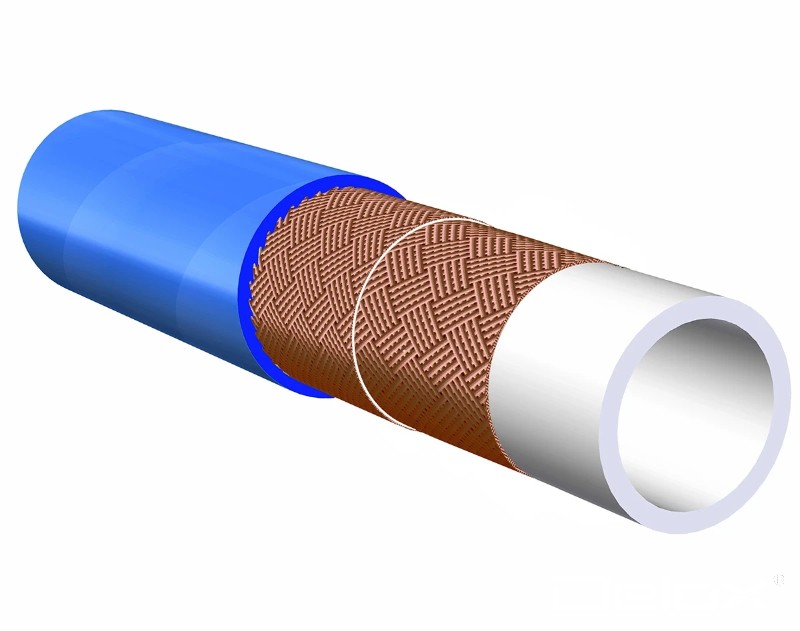
新采购的普通 PVC 管或者通用橡胶管,手摸上去挺滑。放到显微镜下看,内壁是一层密密麻麻的凹坑和拉伸纹。
输送牛奶、糖浆、高蛋白料液的时候,这些凹坑会把有机物微粒卡住。常规流速的 CIP 水流,贴壁那一层的水速其实接近于零,也就是常说的边界层,它冲不到坑底。卡在里面的残料就是细菌的口粮,它们不用挪窝就能吃住。
卫生级管道一般要求内壁光滑程度有要求,普通软管出厂时勉强够,用一段时间就老化了。
有个现场判断的办法。软管用满一年以后,把一段剖开,手指沿着内壁摸一圈,如果摸得出阻力,或者对着光能看见发暗的雾面,那内壁的状态比出厂时差了不少。
接头那一圈,最容易出事
传统做法是用喉箍或者卡箍把软管和接头锁在一起。这种连接会在软管内衬和金属接头之间挤出一圈几毫米宽的台阶缝。
CIP 的时候水流从管子中间快速通过,到了台阶缝那儿流速骤降,形成一段基本不流动的死水区。
死水区里的料液冲不走。糖分和蛋白在那儿发酵、结垢、变色,时间长了拆开接头能闻到味道。很多厂的微生物超标就是从这儿开始的。取样点通常在管道末端或者罐体上,接头缝里的菌落根本采不到,等它扩散出来,整条线都已经污染了。
软管被热水泡老了
这一条很多人想不到。你越洗,内壁反而越糙。
聚酯型聚氨酯(Polyester-PU)和普通软 PVC 这两类材料,耐热水的能力其实一般。长期接触 70℃ 以上热水会水解,分子链断裂,内壁出现细小的龟裂纹。这些裂纹比一开始的凹坑更难洗。
于是就出现一个反直觉的情况,清洗频率越高,内壁状态越差,细菌越容易附着。
判断也不难。用了一年的软管如果明显变硬、发黄,弯折的时候能看到细密的白色纹路,基本就是水解老化。
三、把落脚点拆掉
生物膜这东西,靠加清洗时间、加消毒浓度是压不住的。问题的起点在材料表面和连接结构上,得让细菌找不到能停的地方。
选择合适的内壁材质
Delox专业的工程师会根据您输送物料介质类型为您选型合适内壁材质的软管(依托丰富的选型经验以及化学抗性表),选择合适的软管有助于减缓软管的老化进度,确保软管的使用安全。
接头扣压成一体
在卫生食品行业这部分,我们通常不推荐使用喉箍紧固。而选用优质316不锈钢制成的不锈钢软管接头与紧固件,工业精细抛光,进一步降低了细菌残留的风险。
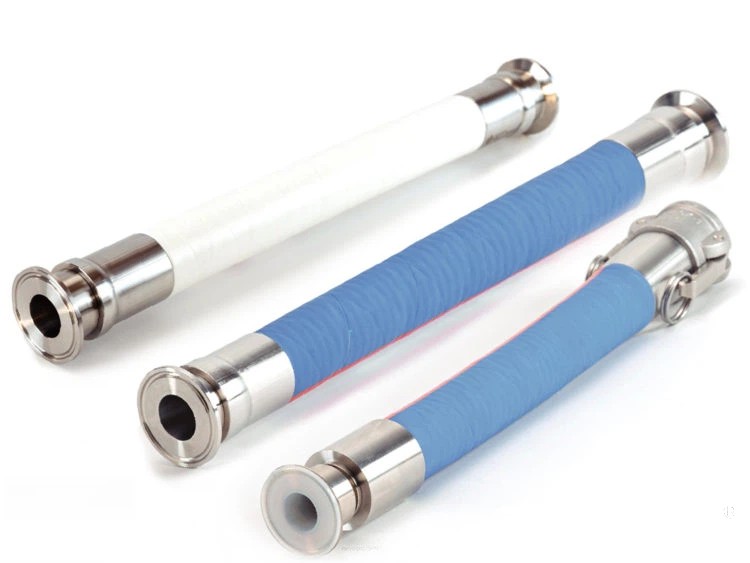
316L 不锈钢卫生级接头和软管装配时走的是八角同步扣压工艺,模具沿着圆周八个方向同步径向施压,软管内衬在压力下和接头内壁压合成一体。扣完之后管腔内部的过渡是平齐的,没有台阶,也没有环形缝隙。
CIP 水流在整个管腔里走的是同一条流道,不存在哪一处冲不到。这个改动不大,但省事,接头那段不用单独做清洗验证了,整条线按同一套参数跑就行。
管道天天用热水冲,菌落总数还是超标,问题多半不在清洗工序本身。清洗是必要的,它只是管不到管壁的微观表面和接头那圈缝。
如果你们厂正卡在这个问题上,可以先做两件事。把一根服役一年以上的软管剖开一段,看内壁的实际状态。再把一个接头拆开,摸一下里面有没有台阶缝。看完本篇基本就有答案了。
如果您需要找到现有管路的问题,需要剖切样管,或者想对照一下你们现用软管的材料体系,请联系我们。